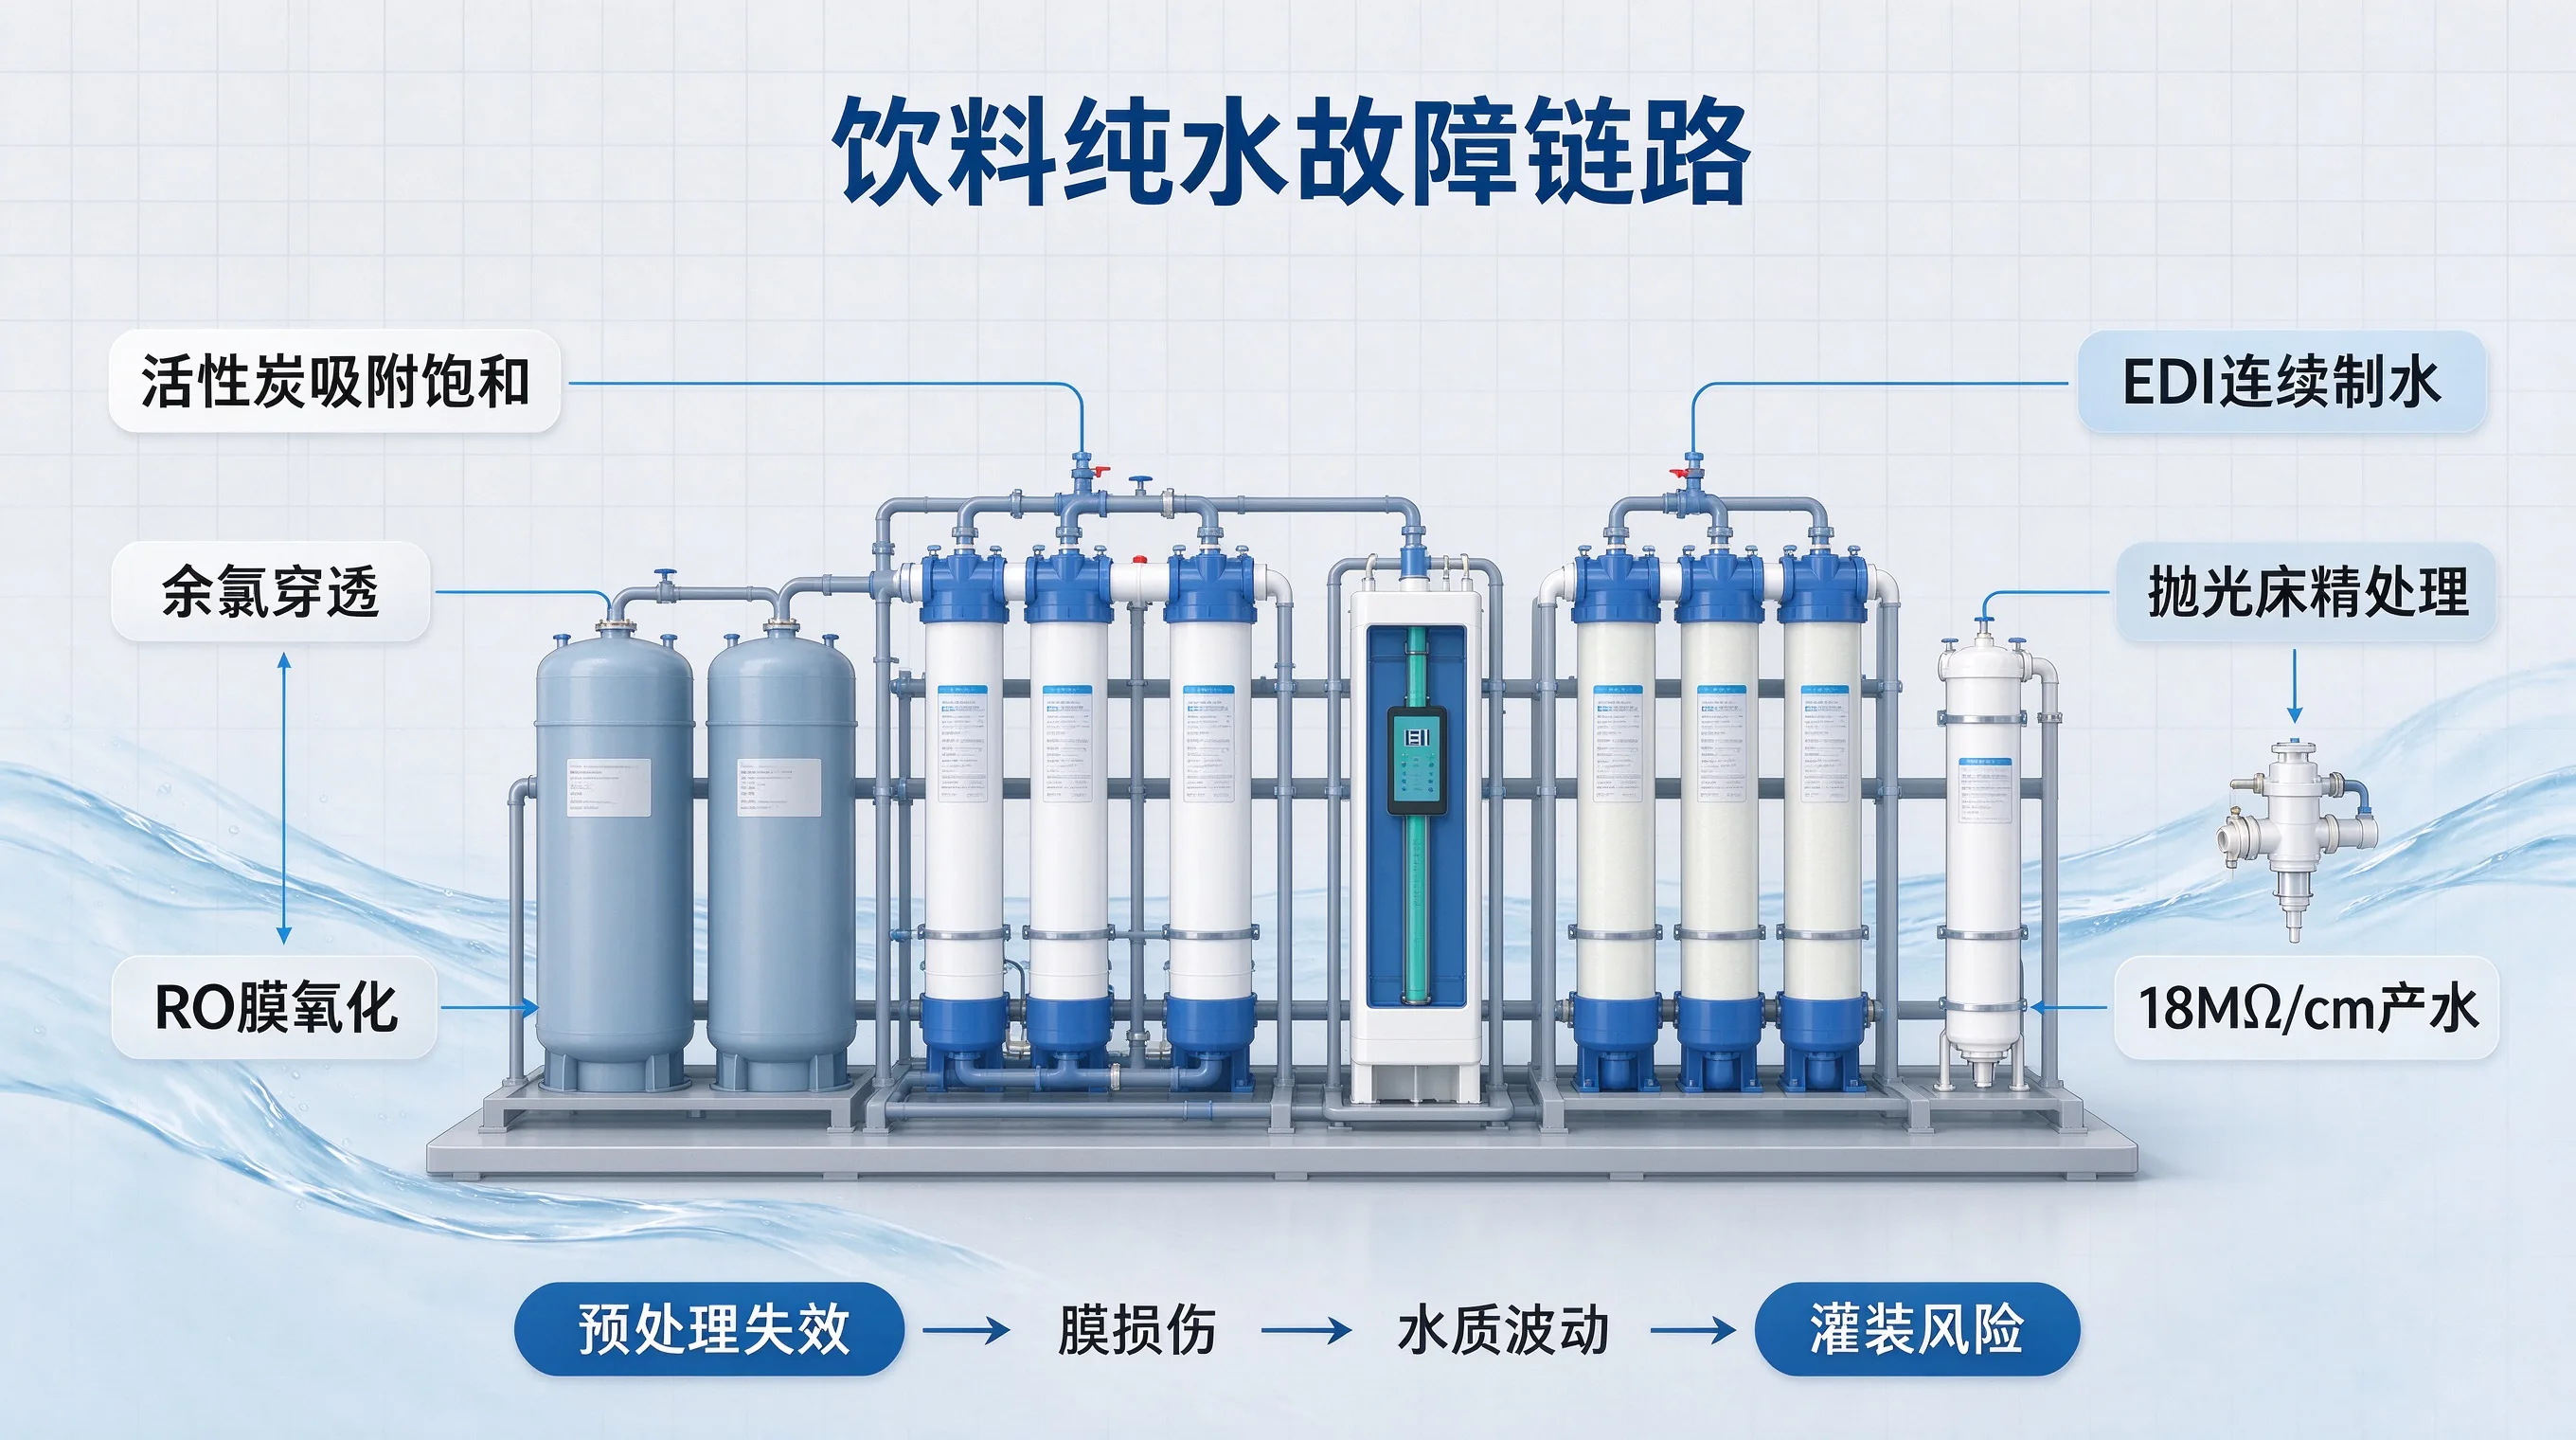
饮料原料中水占比超 85%,水质超标直接造成整批饮品报废,这是食品饮料生产最核心的管控痛点。很多工厂运维只关注 RO 膜压差、EDI 电阻率,却长期忽略活性炭滤料更换,最终频繁出现膜元件提前损坏、产水指标失控问题。 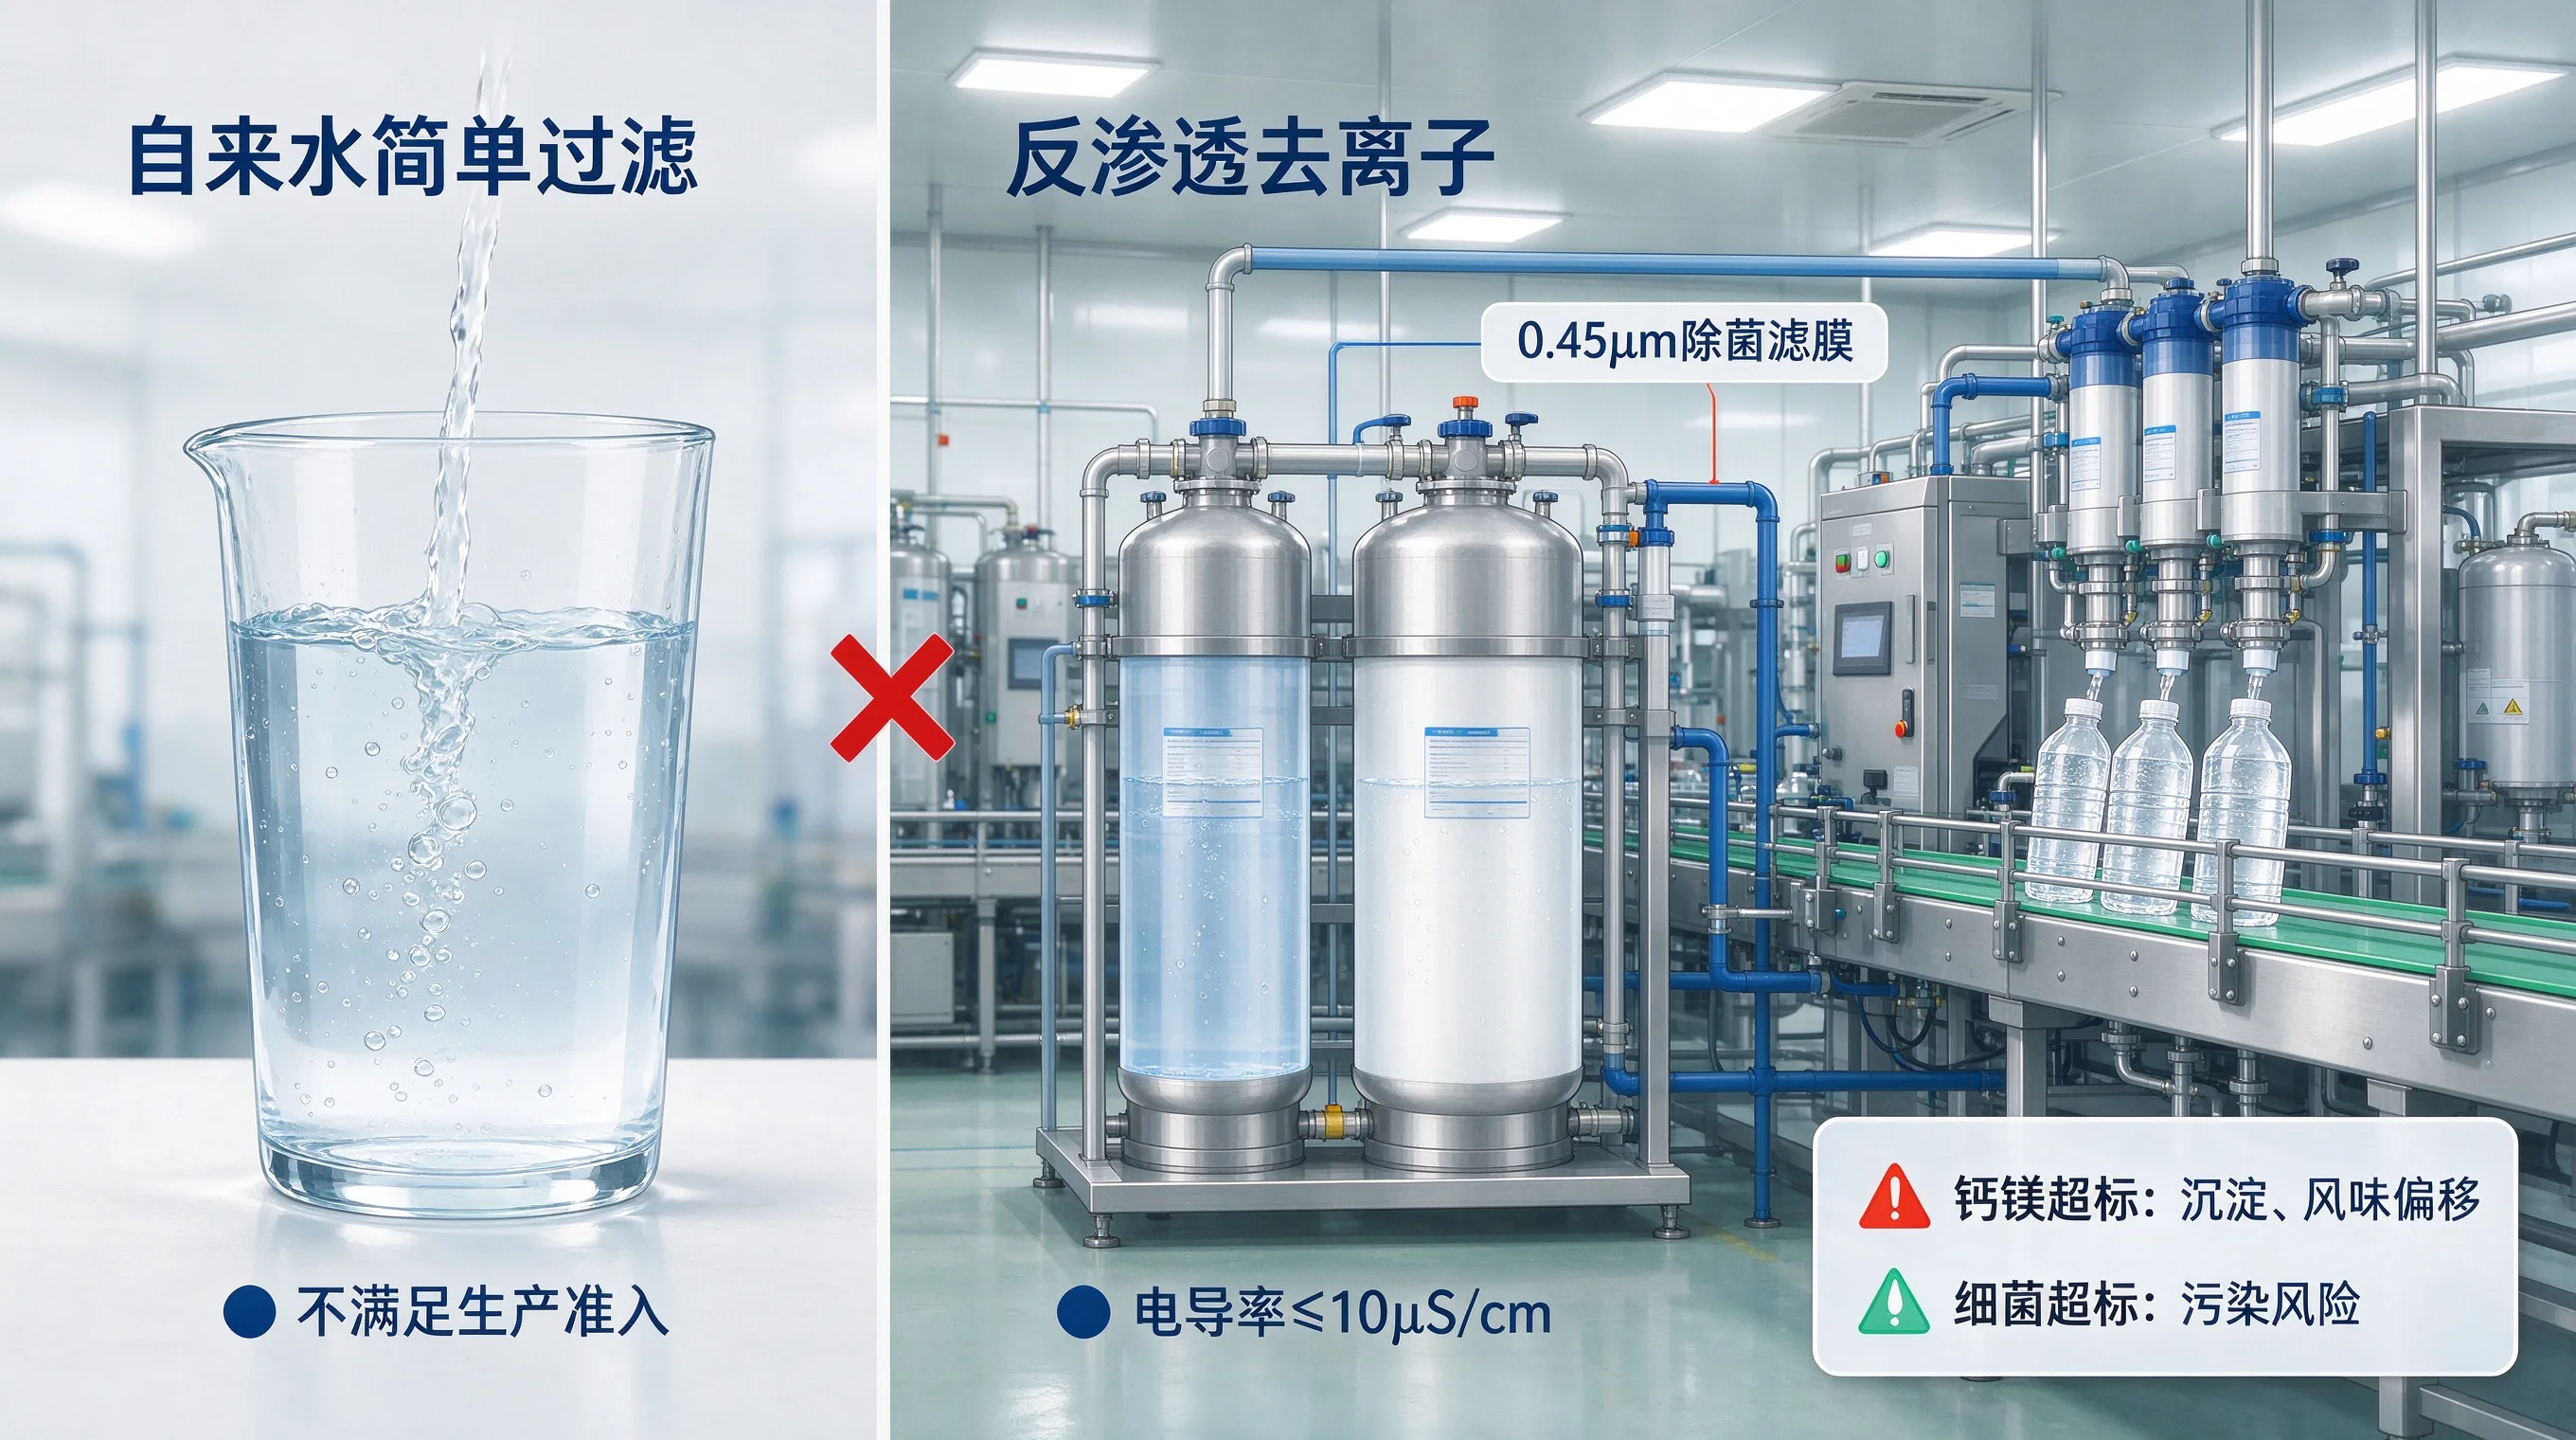 EDI 超纯水设备依托反渗透进水,结合电渗析与离子交换技术,依靠离子交换膜、混合树脂、电极、电源组件运行,直流电场驱动离子定向迁移,树脂可在线再生,无需酸碱药剂持续制纯水。搭配抛光床,利用强阳树脂置换水中残留阳离子,最高可产出电阻率 18MΩ/cm 的超纯水。但这套系统属于精加工设备,对前端预处理水质要求极高,RO 膜一旦受损,后端 EDI 再强也无法挽回水质。
聚酰胺 RO 膜不耐余氯,活性炭吸附饱和后,原水中余氯直接穿透,氧化膜脱盐层,损伤不可逆。膜脱盐率从 98% 下滑至 95%,产水电导率升高,只能更换新膜,膜寿命直接减半。活性炭板结还会截留有机物滋生细菌,造成保安过滤器堵塞、RO 膜生物污染,清洗频次翻倍。石英砂滤料板结同样会降低过滤效果,胶体和悬浮物进入后端,拉高 SDI 值,加速膜损耗。整套水处理属于串联工艺,预处理故障,所有后端净化环节都会失效。
不少新厂误以为自来水简单过滤就能满足灌装,这是典型误区。
饮料生产许可明确要求,纯净水生产必须配备反渗透、蒸馏类去离子设备,除菌滤膜孔径≤0.45 微米,可拦截 0.5 至 5 微米细菌,物理阻断微生物污染。生产线出水要稳定维持 10μS/cm 以内,该指标代表水中离子总量。钙镁离子超标会和饮料内糖、酸发生反应,产生沉淀、风味异变,降低产品复购。家用净水标准完全不能套用,一旦水质失控,单批次报废损失可达数十万。
25 吨 / 小时产水规模不是随意选定,需要核算灌装峰值用水。
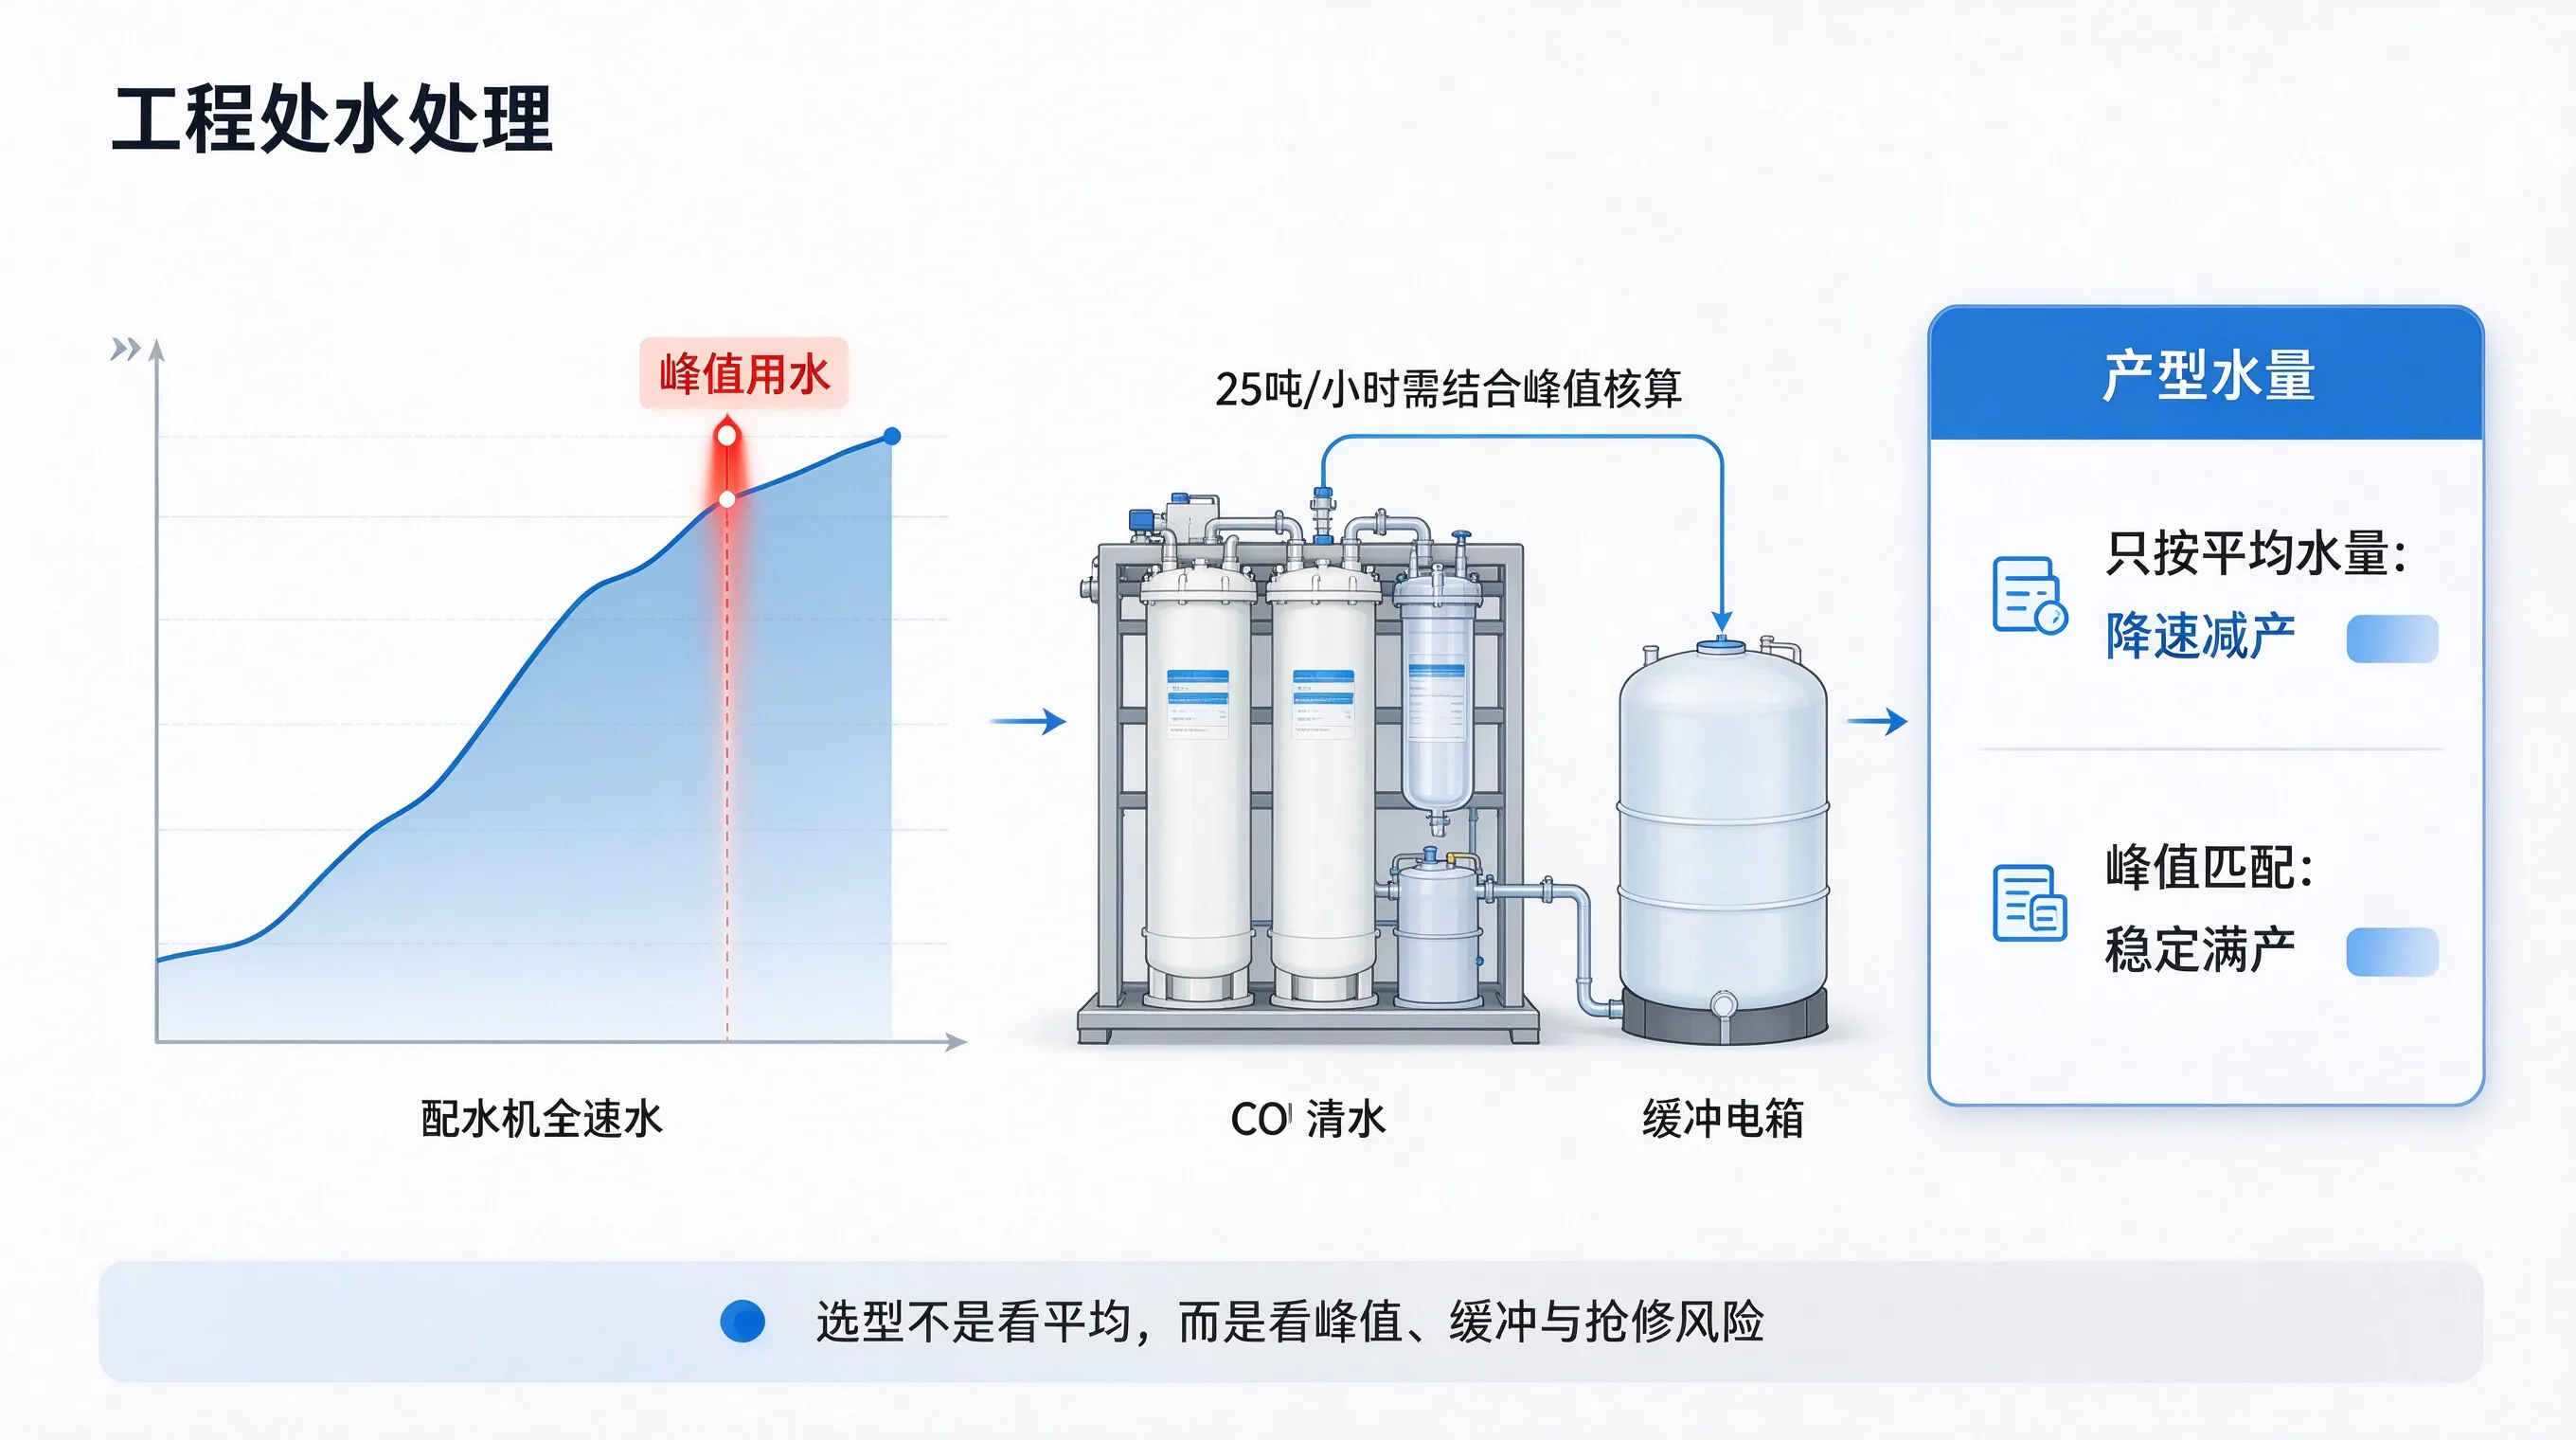
灌装生产用水呈脉冲式,仅按平均用水量选型,产水跟不上灌装全速运转,只能降速减产。增设储水罐虽能补水,但罐体容易滋生微生物,带来二次污染。方案设计阶段,必须叠加灌装峰值用水、CIP 清洗耗水、储水罐缓冲时间综合计算,否则投产之后持续遭遇产能受限、抢修停工。
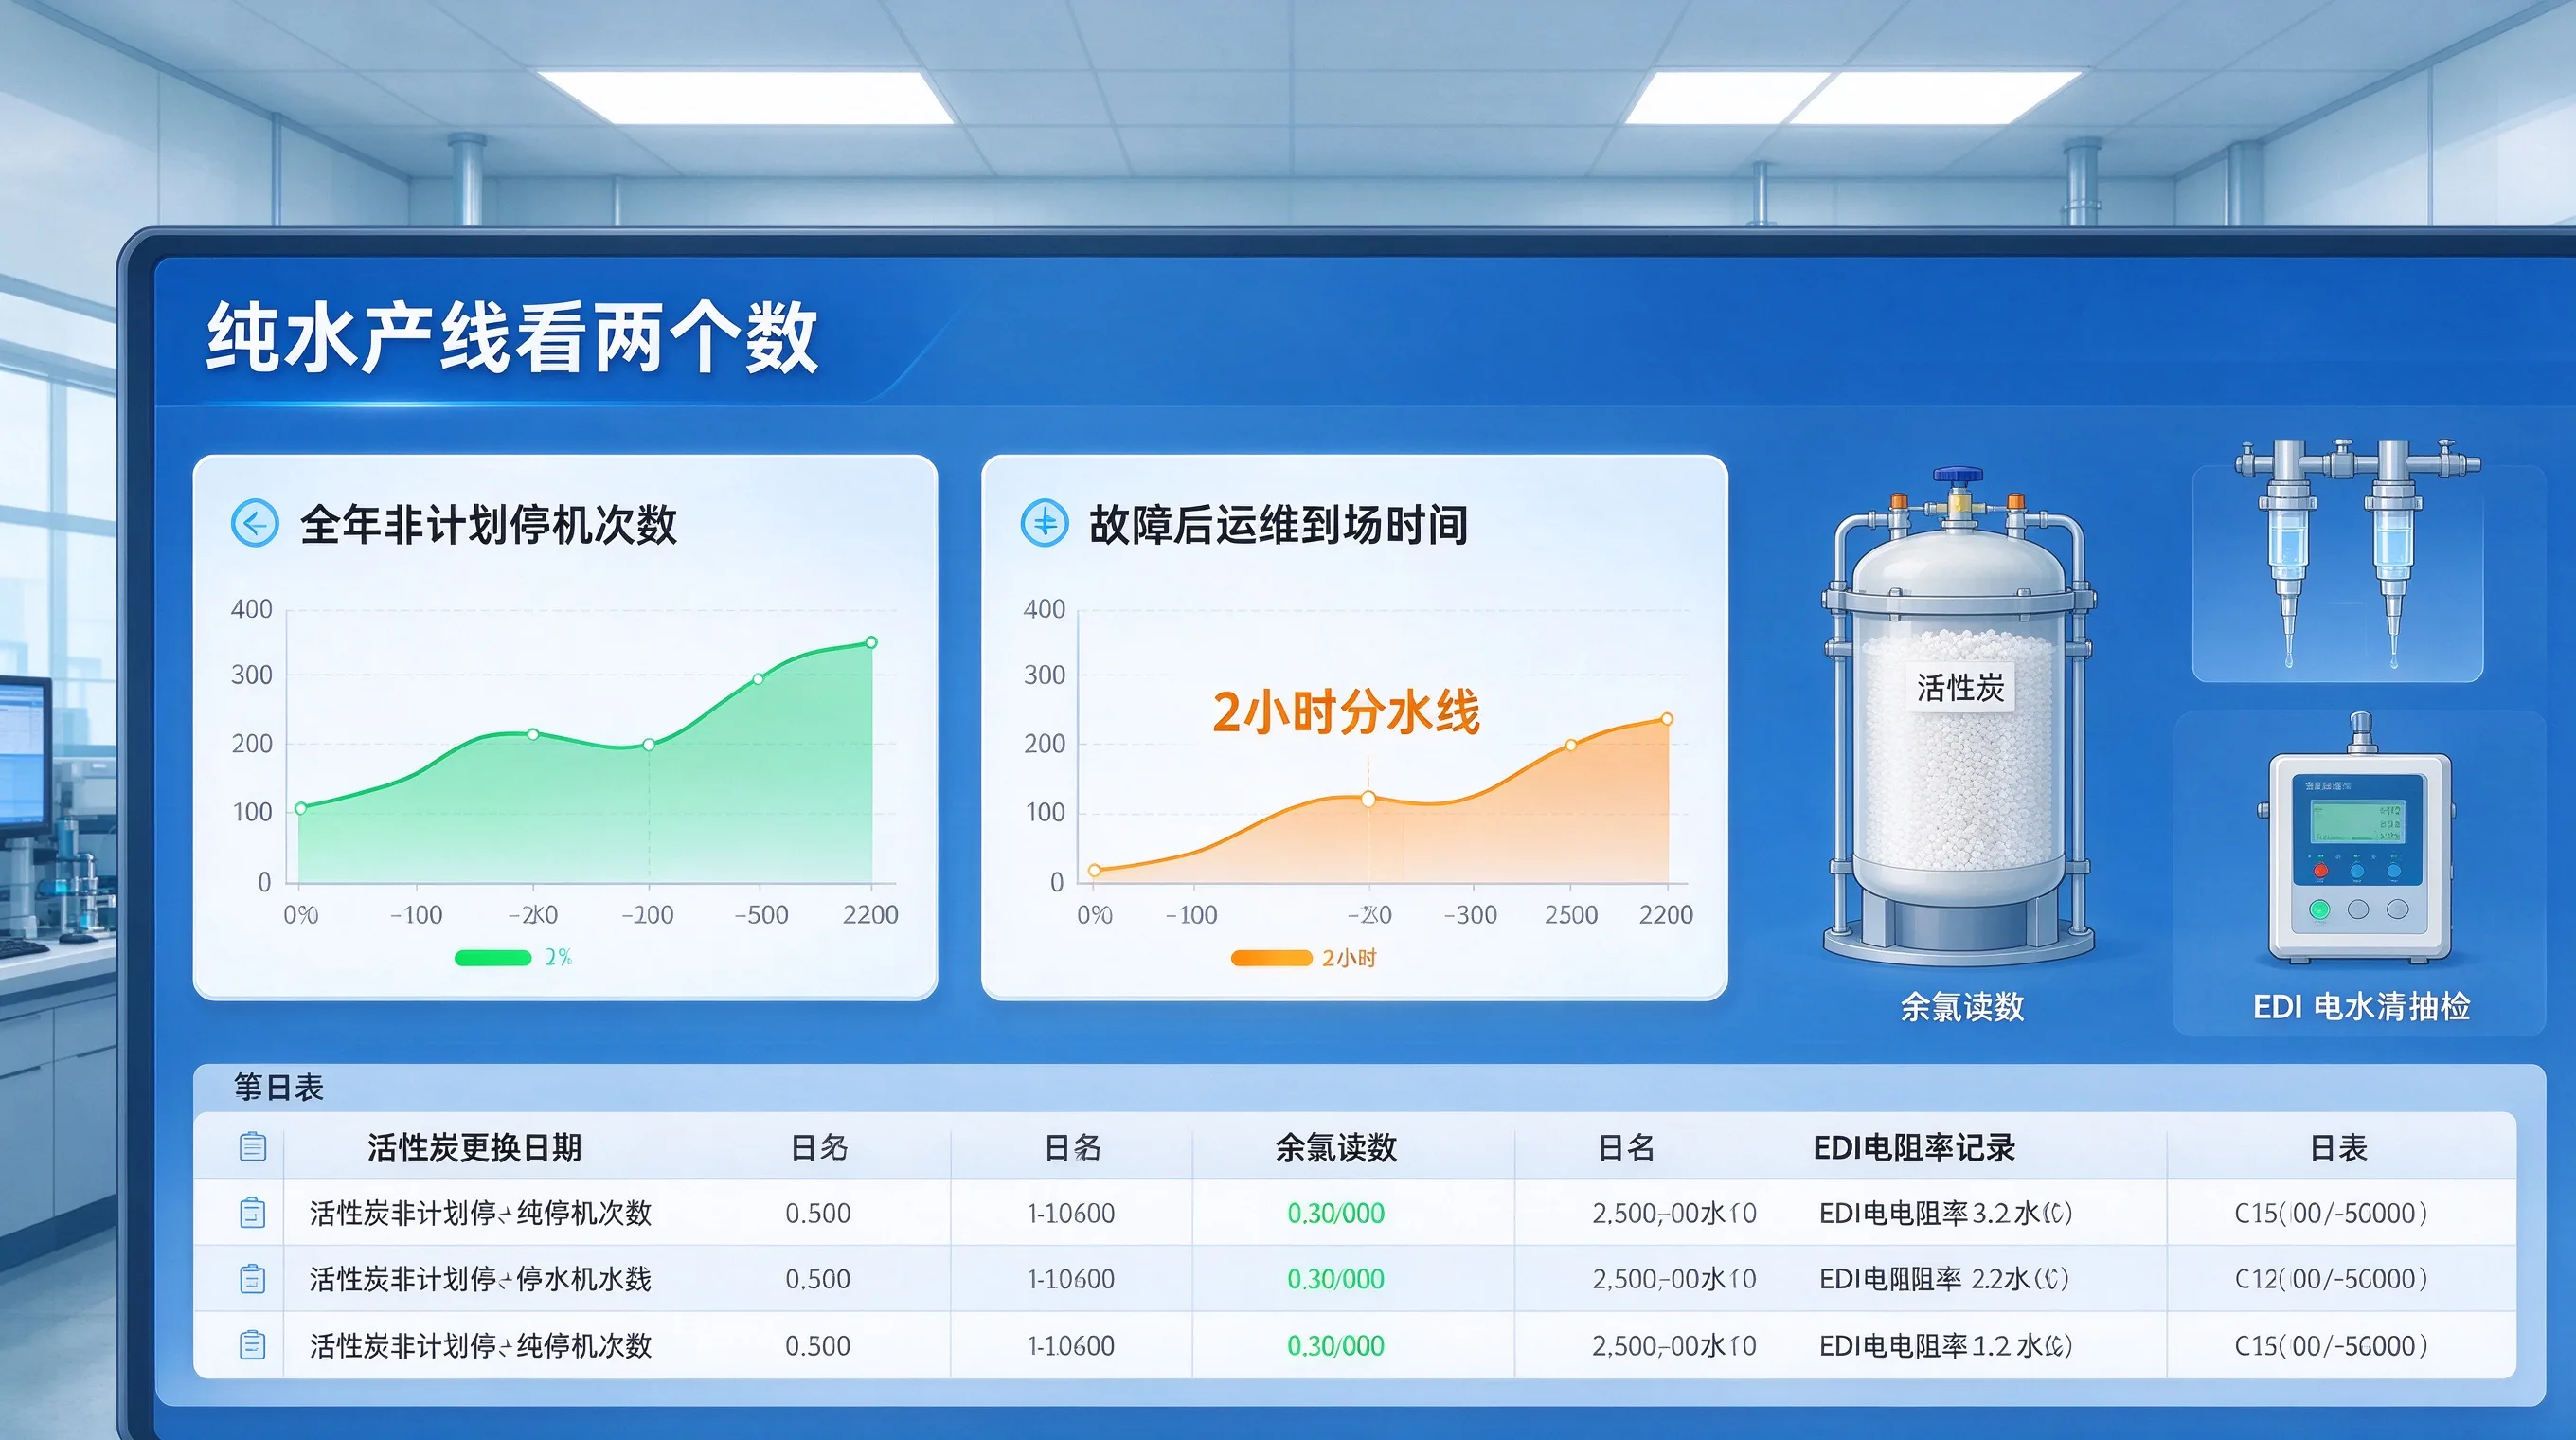
评判纯水产线稳定性,不要只看各类资质文件,重点盯两项指标:全年非计划停机次数,故障后运维到场时长。2 小时是重要分界,运维人员 2 小时内抵达,产线短时间即可恢复;到场延迟,整批生产计划全部打乱。2019 年落地的饮料纯水项目多年稳定运行,核心就是坚持监测活性炭出水余氯,按时更换滤料,减少非计划停机。
品牌方筛选县域代工厂,水处理产线属于一票否决项。纯水指标不稳,再好的配方也无法量产,风味异常、沉淀问题带来的差评会直接归到品牌。代工厂接单前,同样要审核品牌方的水质管控要求,只核查证书、不检测出水的合作,后续纠纷概率更高。
计划搭建食品饮料纯水系统,不要优先对比设备报价。第一步统计灌装满负荷状态下的用水峰值;第二步获取原水检测报告,掌握余氯、浊度、硬度的季节波动;第三步向供应商确认预处理滤料更换周期,以及更换是否需要全线停机。若更换滤料必须长时间停产,运维团队大概率会拖延更换时间,埋下系统故障隐患。水质失控的损失,不会写在设备采购合同里,只会体现在报废产品的成本账单上。