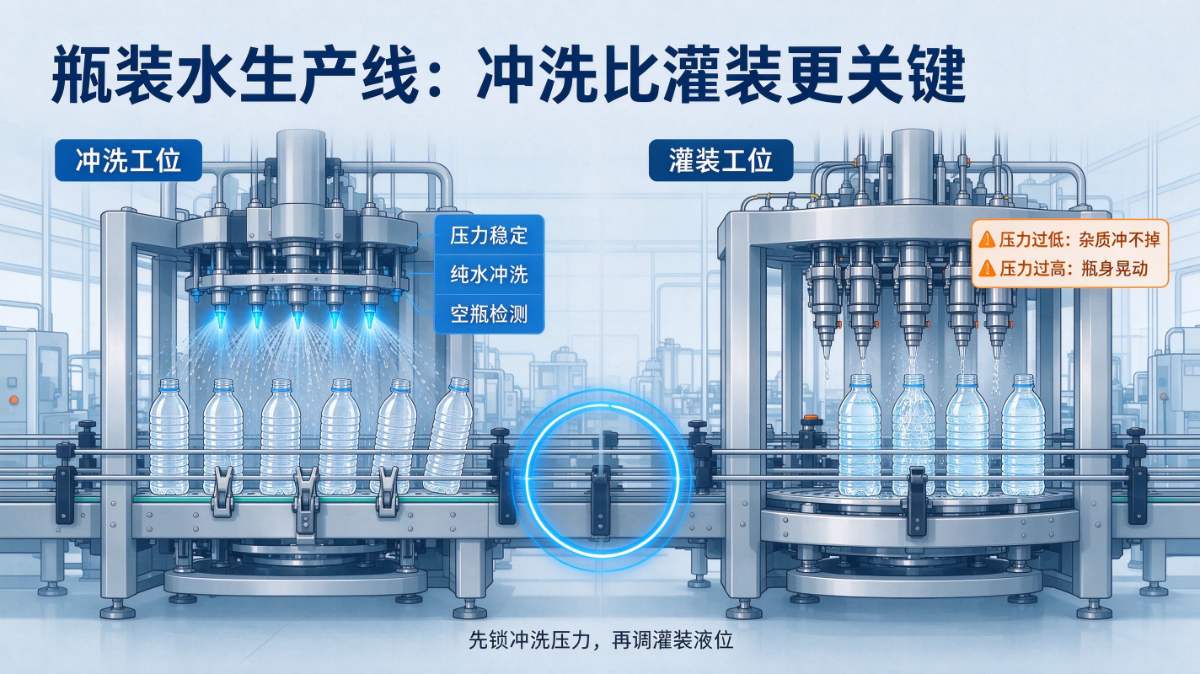
选购瓶装水生产线,多数厂商优先对比灌装头数量、时产规模,却忽略冲洗工位,后期极易出现瓶内残液、絮状物等质量投诉。灌装精度偏差消费者难以察觉,洗瓶缺陷会直接引发售后问题,影响产品口碑。
灌装属于定量调节问题,参数异常可后期校准;冲洗属于定性风险,一旦设计存在短板,就是系统性隐患。吹瓶后的 PET 瓶会附着静电粉尘、气路油雾、传动碎屑,哪怕后端灌装的纯水达标,瓶体清洁不到位,成品水质依然失控。行业规范要求灌装前设置异物防控措施,但规范只要求配置相关装置,冲洗水洁净度、压力稳定性,才是清洁效果的核心变量。
冲洗压力有明确合理区间:低于 0.06 兆帕,水流仅沿瓶壁流过,无法剥离附着杂质;超过 0.2 兆帕,水流冲击力会晃动瓶身,破坏瓶口与灌装阀对位精度。行业调试标准是先锁定冲洗压力,再校准灌装液位,顺序颠倒会持续出现质量波动。
冲洗用水必须采用纯水,原水、软化水都不适用。残留的冲洗水会稀释成品水,水中钙镁离子干燥后形成透明水渍膜,贴标后形成雾面观感,让消费者产生水质不干净的观感,这类问题隐蔽且影响复购。
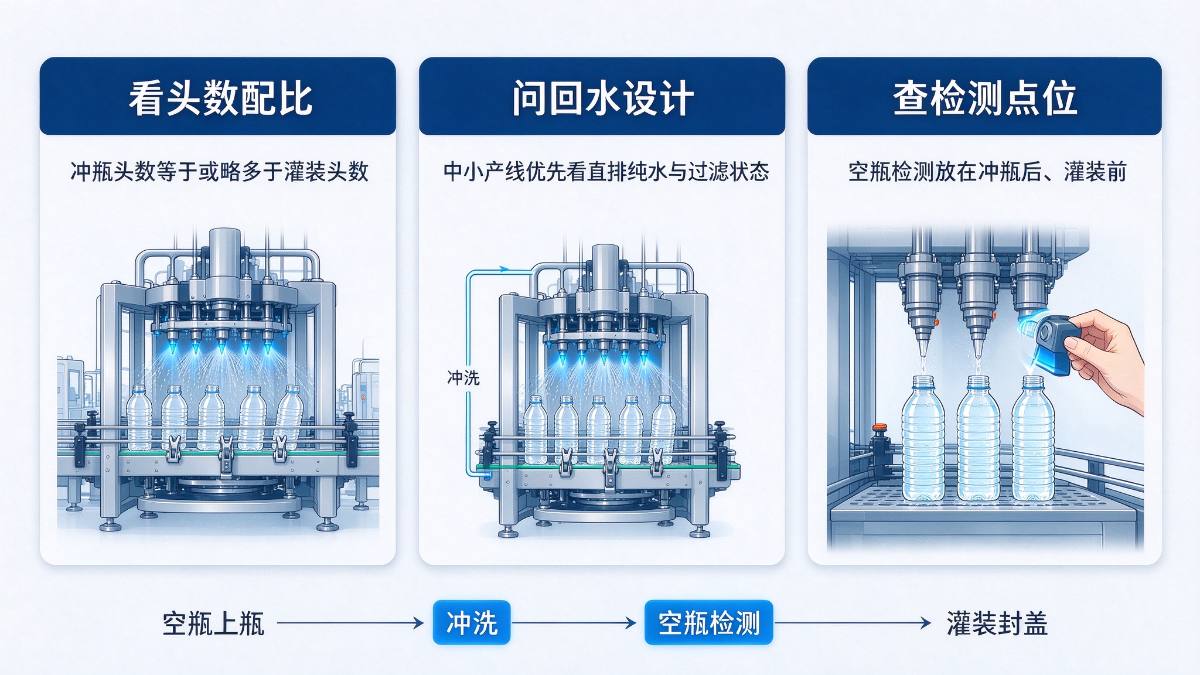
实地核验冲洗工段,重点核查三处细节。第一,核对冲瓶头与灌装头配比,冲瓶头数量应当等于或略多于灌装头,数量偏少会压缩单瓶冲洗时长,压力达标也无法洗净瓶内杂质。第二,确认冲洗水循环方案,中小生产线直排纯水方案稳定性更强;回收水路若过滤能力不足,微粒会堵塞喷嘴,水柱变软,故障隐蔽难排查。第三,确认检测点位,优质方案在冲瓶后、灌装前增设视觉检测,提前剔除不合格空瓶,避免批量质量事故,后置检测无法挽回已经灌装封盖的次品。
同水源两条时产 12000 瓶的生产线对比显示:仅总管加装压力表的产线,总管压力稳定,但远端冲瓶分支压力会跌落至 0.04–0.07 兆帕,运行三个月陆续收到沉淀投诉;分支管路单独配置压力表、定时巡检的产线,长期无同类问题。压力表安装位置错误,压力监测数据没有参考价值。
瓶装生产线的时产、灌装效率决定单日产能,冲洗工段决定产品长期稳定性。中科美利华中基地位于湖北孝感安陆华美智造新城,依托二十余年水处理技术积累,瓶装水生产线覆盖 250 毫升至 1000 毫升瓶型,集成吹瓶、冲洗、无菌灌装、贴标、码垛整套自动化流程,PET 无菌冷灌产线时产区间 2000–24000 瓶,冲洗水路、压力监测独立设置,不和灌装回路联动干扰。整套设备配套涉水卫生批件、ISO 质量体系认证,可适配矿泉水、纯净水、山泉水、果汁饮品灌装需求,覆盖水厂、饮品厂等场景。团队可提供免费水质检测、定制工艺方案、现场调试及 7×24 小时技术支持。
选型考察时,优先现场观察运行状态下的冲瓶工位,远比产品宣传资料更能判断产线可靠性。